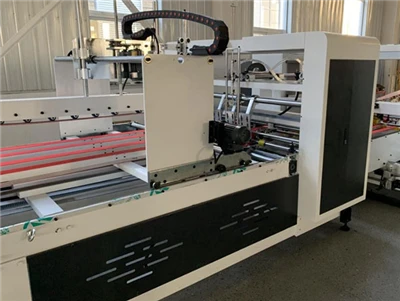
خطوط تولید تخته موجدار با سرعت بالا و شکافنده عرضی NC-در حین جابجایی دستی یا نیمه خودکار ورق اغلب با تنگناهای شدید-خط{{3} مواجه میشوند. یکورق موجدار اتوماتیک پایین این محدودیتهای تولید را با یکپارچهسازی سکوهای آسانسور چند منطقهای همگام،-نقالههای انتقال سرعت متغیر، و واحدهای مربعسازی فعال سروو-حل میکند. کارکردن بدون آسیب رساندن به پد مکش خلاء یا فک های گیره مکانیکی، پاییندستهای مدرن به سرعت انباشته شدن مداوم بیش از 250 تا 300 متر در دقیقه دست مییابند و در عین حال له شدن گوشه، تغییر شکل فلوت و لک شدن جوهر روی صفحات گرافیکی{{6} بالا را حذف میکنند.

1. مقدمه و زمینه صنعت
Iدر تولید بسته بندی راه راه معاصر، بازدهی تسهیلات به شدت توسط کندترین واحد مکانیکی در سراسر خط تولید محدود شده است. خطوط موجدار مدرن،{1}}برشهای عرضی کنترلشده توسط رایانه (NC Cutters) و چسبهای{2}}فولدر فلکسو با سرعت بالا{3} میتوانند صدها ورق برش دقیق{4} در دقیقه تولید کنند. با این حال، دست زدن، کاهش سرعت، مربع کردن و چیدن این صفحات با سرعت بالا-در جریان خروجی یکی از سختترین چالشهای عملیاتی در کارخانههای تبدیل کاغذ مدرن است.
یکورق موجدار اتوماتیک پایینیک سیستم حمل و نقل و انباشته کردن مواد سنگین-که بلافاصله در پشت کاتر عرضی خط موجدار یا ماشین تبدیل قرار گرفته است. هدف اصلی مهندسی آن دریافت-تختههای موجدار برش با سرعت بالا، اتلاف ایمن انرژی جنبشی آنها، چیدمان آنها به صورت جریانهای همپوشانی دقیق، مربع لبههای آنها به شکل بلوکهای مستطیلی بینقص، و تخلیه پشتههای پالت کامل بر روی نوار نقالههای غلتکی پاییندست، بدون استفاده از حلقههای پیوسته در بالادست{3}} تولید
بر خلاف رباتهای صنعتی مفصلدار یا سیستمهای انتخاب{0}}و{1}مکان دروازهای که برای جابجایی جعبههای تا شده منفرد طراحی شدهاند، یک downstacker بر اساس یک لایه پیوسته-به کمک گرانش-کار میکند. این برای پردازش تختههای موجدار خام، مسطح و بدون شکل، از میکرو{5}}فلوتهای ظریف (مانند فلوتهای E، F، و N) تا -دو جداره{7}}سنگین (5-) و سهجداره{{12} (تختههای 7 لایه) مهندسی شده است. برای مدیران کارخانه، مدیران عملیات و مهندسان بستهبندی، درک معماری مکانیکی، پارامترهای عملیاتی و بازپرداخت بلندمدت مالی پاییندستهای خودکار برای باز کردن ظرفیت کارخانه غیرفعال ضروری است.
2. آسیب پذیری های عملیاتی انباشتگی دستی و معمولی
راهاندازی یک خط تخته موجدار با ظرفیت بالا-بدون یک لایه داخلی خودکار، آسیبپذیریهای عملیاتی فوری ایجاد میکند که اثربخشی کلی تجهیزات (OEE) را کاهش میدهد، نرخ ضایعات مواد خام را افزایش میدهد و مسئولیت نیروی کار را افزایش میدهد.
2.1 آسیب ساختاری فلوت و خرد شدن گوشه
هنگامی که ورق های موجدار برش خورده با سرعت های خطی بین 180 تا 300 متر در دقیقه از یک برش متقاطع{0} NC خارج می شوند، انرژی جنبشی قابل توجهی دارند. در راهاندازیهای دریافت دستی یا جداول گیر استاتیک اولیه، سرصفحههای ورق ورودی مستقیماً به پشتیبانهای مکانیکی سفت و سخت برخورد میکنند. این ضربه باعث له شدن شدید لبه جلویی، تغییر شکل گوشه و ریزش موضعی فلوت می شود. لبههای آسیبدیده تخته زمانی که ورقها متعاقباً از طریق پوشههای خودکار-چسبکننده یا قالببر{7} پردازش میشوند، خطاهای تغذیهای شدید ایجاد میکنند، که باعث گیرکردن مکرر دستگاه، توقف برنامهریزی نشده و چرخههای تولید هدر میشود.
2.2 میزان لک شدن جوهر و ضایعات لوازم آرایشی
در کاربردهای چاپ فلکسو و تبدیل درون خطی، جوهر یا لاک محافظ اعمال شده بر روی صفحه رویی ورق موجدار اغلب در لحظه تخلیه به طور کامل خشک یا خشک نمی شود. دستی سنتی یا بازوهای گیره مکانیکی تهاجمی فشار موضعی را در سراسر سطح ورق اعمال می کنند. آثار اصطکاک، فشار انگشت یا مکنده روی جوهر خیس می لغزد و باعث ایجاد خراش، لکه و خراش های ظاهری قابل مشاهده می شود. در برنامههای بستهبندی خردهفروشی با گرافیک بالا، حتی لکههای سطحی جزئی منجر به رد شدن تعداد زیادی و کل ضایعات مواد میشود.
اپراتورهای انسانی در رابطه با اینکه با چه سرعتی می توانند ورق های راه راه سنگین را به صورت دستی بلند، تراز و روی هم قرار دهند با محدودیت های فیزیکی مواجه هستند. با افزایش ابعاد ورق یا سرعت خط، خدمه دستی به سرعت غرق می شوند. برای جلوگیری از گیر کردن فاجعه بار در خروجی، ناظران کارخانه به طور معمول مجبور میشوند موجدارهای سرعت بالا را تا 50% یا 60% ظرفیت طراحی نامی خود کاهش دهند. این محدودیت سرعت مصنوعی میلیونها دلار سرمایهگذاری در تجهیزات سرمایهای را هدر میدهد و مصرف انرژی را بهطور چشمگیری در هر هزار متر مربع (MSF) برد تولیدی افزایش میدهد.
2.4 خطرات ارگونومیک و تعهدات کاری
چیدمان دستی ورق به کارگران نیاز دارد که هزاران بار در هر شیفت، بلند کردن، چرخاندن و رسیدن به حرکات تکراری را انجام دهند. دست زدن به ورق های دوجداره سنگین، فشار بیومکانیکی شدیدی را بر ستون فقرات کمری و شانه ها وارد می کند. این شدت دستی منجر به جابجایی بالای کارگران، آسیبهای ناشی از فشار مکرر مزمن (RSIs)، غیبت زیاد و افزایش حق بیمه غرامت کارگران میشود.
3. معماری مکانیکی هسته و مجامع فرعی-
یک سیستم مکانیکی-الکترو{1}}چند محوری متشکل از پنج مجموعه فرعی-به شدت یکپارچه است که تحت کنترل اصلی PLC کار میکنند.
نوار نقاله شینگینگ
واحد تراز
پلت فرم انباشته
سیستم نوار نقاله
3.1 سیستم انتقال چند مرحلهای
نوار نقاله ورودی تخته های برش انفرادی-تا- را مستقیماً از چاقوی عرضی دریافت می کند. برای مدیریت سرعتهای ورودی بالا، تغذیه به چندین منطقه نوار نقاله تقسیم میشود که توسط درایوهای فرکانس متغیر (VFD) یا سروو موتورهای AC هدایت میشوند.
- منطقه 1 (ایجاد شکاف):کمی سریعتر از سرعت خط اجرا می شود تا جداسازی فیزیکی بین تخته های برش متوالی را ایجاد کند.
- منطقه 2 (شنگلینگ/کاهش سرعت):با کسری از سرعت خط اجرا میشود و باعث میشود که لبههای ورودی تخته به آرامی زیر لبههای انتهایی قبلی بلغزند و یک جریان "شینگل" پیوسته و همپوشانی تشکیل دهند. این اثر شینگینگ سرعت حمل و نقل خطی را تا 70٪ کاهش می دهد و در عین حال توان جرمی یکسانی را حفظ می کند و از ضربه{2}} تخته با سرعت بالا جلوگیری می کند.
- کمک خلاء:دمندههای خلاء با حجم بالا در زیر تسمههای مصنوعی سوراخدار، ورقهها را صاف نگه میدارند و از بلند شدن یا جابجایی تختههای فلوت سبک-میکرو-به دلیل مقاومت آیرودینامیکی هوا جلوگیری میکنند.
3.2 سروو فعال-واحد مربع سازی و تراز
برای ساختن بارهای کاملاً مربعی و آجری{0}}مانند پالت، پایینستاک دارای مکانیزم مربعسازی ضلع و انتهای فعال است.
- پدال های تراز جانبی:صفحات جانبی پنوماتیک یا سروو{0}}ضربه مداوم، ملایم و با فرکانس بالا-روی دو طرف پشته تخته در حال سقوط انجام میدهند.
- بک استاپ موتوری:یک بک استاپ فولادی گیج قابل تنظیم-تحرک رو به جلو باقی مانده جریان شینگل را جذب می کند. موقعیت بک استاپ به طور خودکار از طریق درایو موتور مطابق با طول صفحه سفارش فعال برنامه ریزی شده در کنترلر تنظیم می شود.
- چند-شکاف خروجی:برای سفارشهایی که چند- بیرون میروند (مثلاً، روبانهای دو یا سه طرف-در-روی ورق کناری، به طور همزمان در عرض کاغذ بریده میشوند)، جداکنندههای خطوط مستقل و صفحات مربعسازی وسط بهطور خودکار گسترش مییابند تا پشتههای مجاور را جدا و کاملاً تراز نگه دارند.
3.3 قیچی{1}}سکوی انباشته آسانسور
پایه و اساس منطقه انباشته یک سکوی بالابر-قیچی سنگین-است که توسط سروو موتورهای-گشتاور بالا یا سیلندرهای هیدرولیک سنگین بالا و پایین میآید.
- ظرفیت بار:ساخته شده با کانال های فولادی ساختاری تقویت شده برای تحمل بارهای استاتیکی مداوم از 3000 کیلوگرم تا بیش از 5000 کیلوگرم.
- عکس-ردیابی ارتفاع الکتریکی:مجموعه ای از حسگرهای لیزری نوری موقعیت دقیق بالای شمع تخته انباشته را نظارت می کند. با ورود برگه های جدید، پلت فرم به تدریج در مراحل کوچک پایین می آید.
- حداقل ارتفاع سقوط:با نگه داشتن فاصله بین تسمه تخلیه و بالای پشته کمتر از 50 میلی متر، گیر افتادن هوا بین ورق ها از بین می رود و از شناور شدن، لغزش یا خارج شدن-صفحه ها از تراز جلوگیری می کند.
3.4-پر سرعت بدون توقف-پیشبند رهگیری (Catch Grid)
برای فعال کردن تولید مداوم بدون وقفه در حین تخلیه پشته یا تغییرات سفارش، پایینستاک از یک پیش بند پنوماتیکی یا سروو{0}}فعالشده (همچنین به آن انگشتهای دستگیر یا شبکه گیرنده موقت نیز گفته میشود) استفاده میکند.
- هنگامی که یک پشته به ارتفاع یا تعداد برگه های مورد نظر خود می رسد، انگشتان گیر به صورت افقی در کمتر از 0.5 ثانیه به داخل محفظه انباشته می روند.
- ورق های زونا ورودی در بالای پیش بند بند جمع می شوند در حالی که سکوی قیچی اصلی به سرعت تا سطح کف پایین می آید، پشته تمام شده را روی خط خروجی بیرون می اندازد و دوباره بالا می رود تا شمع در حال رشد را بپذیرد.
- سپس انگشتان گیر جمع می شوند و شمع موقت را به طور یکپارچه به سکوی اصلی آسانسور منتقل می کنند بدون اینکه برای یک ثانیه سرعت کاروگیتور را کاهش دهند.
3.5 غلتک و نوار نقاله های زنجیری تغذیه خروجی برقی
هنگامی که آسانسور به پایینترین موقعیت خود رسید، زنجیر موتوری یکپارچه یا نوار نقالههای غلتکی فولادی سنگین- پشته تکمیلشده را به صورت افقی از سلول انباشته خارج میکنند. بار به طور یکپارچه به سیستمهای حمل و نقل محیطی منتقل میشود که به سمت تسمهبندی خودکار، بستهبندی کششی یا مکانهای انبار میرود.

4. Downstacker در مقابل پالت ساز بازوی رباتیک: مقایسه فنی
تیم های مهندسی کارخانه به طور مکرر تفاوت های عملکردی بین یک دستگاه پایین دستی خودکار درون خطی و یک پالت ساز بازوی رباتیک مفصلی را ارزیابی می کنند. در حالی که هر دو سیستم حمل و نقل مواد را خودکار می کنند، آنها موقعیت ها و نقش های عملکردی کاملاً متفاوتی را در یک مرکز تبدیل موجدار ایفا می کنند.
در حالی که یک downstacker خودکار به طور خاص برای جابجایی ورقهای موجدار خام و مسطح مستقیماً در پشت موجدار یا کاتر طراحی شده است، تجهیزات پردازش بستهبندی شده، جعبههای نهایی RSC در پایین دست اغلب اختصاص داده شده را مستقر میکنند.خودکارپالت سازهای رباتیکدر انتهای خطوط تاشو و چسباندن آنها.
| پارامتر مهندسی | Downstacker خودکار درون خطی | پالت ساز بازوی رباتیک مفصلی | تاثیر استراتژیک تولید |
| مواد اولیه به کار گرفته شده است | ورق های موجدار خام، مسطح، شکل نگرفته؛ چند{0}}روبان کاغذی | جعبه های حمل و نقل RSC مهر و موم شده، کارتن های تاشو، ظروف پلاستیکی | Downstacker دسته ورق خام. ربات جعبه های تمام شده را کنترل می کند |
| مکانیزم هندلینگ | پشته لایه به کمک گرانش پیوسته-با مربع سازی فعال | انتهای{0}}صفحه خلاء بازو، گیره های جانبی مکانیکی، یا شاخک ها | Downstacker فشار گیره سطحی و علائم مکش را از بین می برد |
| حداکثر سرعت عملیاتی | حداکثر 250 تا 300 متر در دقیقه (جریان جریان مداوم) | 10 تا 25 چرخه انتخاب-و-در دقیقه | Downstacker ها توان حجمی بسیار بالاتری را ارائه می دهند |
| خطر نقص سطحی | تماس خلاء یا گیره صفر؛ پشتیبانی کامل از کمربند پایین | نیروهای مکش یا گیره بالا به طور مستقیم به سطوح اعمال می شود | Downstacker از خراش جوهر روی برگههای چاپ شده فلکسو{0} مرطوب جلوگیری میکند |
| Stack Edge Precision | ضربه زدن به سمت فعال، پشته های مربعی را در 1.0 ± میلی متر نگه می دارد | تکرارپذیری قرارگیری بین 0.2± میلی متر تا 0.5± میلی متر در هر پیک | Downstacker بلوک های کاملا مربعی برای چسب های اتوماتیک می سازد |
| ظرفیت بار | میزهای قیچی سنگین بارهای مداوم تا وزن 5000 کیلوگرم را تحمل می کنند | پایان{0}}بار-بازو ابزار محدود به 100 کیلوگرم - 300 کیلوگرم در هر حرکت | Downstacker بارهای بزرگ و{0}}بارهای ورق با تناژ بالا را بدون زحمت مدیریت می کند |
| مورد نیاز رد پا | طرح خطی خطی (طول 12 تا 22 متر بسته به عرض) | سلول ایمنی محصور (15 تا 30 متر مربع) | Downstacker مستقیماً در{0}}خط با کاتر فیدها ادغام می شود |
| پیچیدگی تعمیر و نگهداری | VFD های صنعتی سنگین، سرووهای AC، پنوماتیک، هیدرولیک | گیربکسهای سیارهای دقیق، کنترلکنندههای حرکت چند محوره | کارمندان استاندارد تعمیر و نگهداری کارخانه می توانند سرویس های پایینی را انجام دهند |
5. گردش کار عملیاتی جامع{1}}گام به{2}
درک توالی دقیق عملیات مکانیکی نشان میدهد که چگونه یک پاییندست مدرن به قابلیت اطمینان تحملپذیر خطا در حداکثر سرعت خط دست مییابد.
- ورودی و جداسازی ورق:ورق های بریده شده از برش متقابل NC با سرعت کامل (تا 300 متر در دقیقه) خارج می شوند. اولین ناحیه نوار نقاله ورودی کمی شتاب می گیرد تا شکاف عمدی بین ورق ها ایجاد شود.
- زونا و کاهش سرعت:ورق ها وارد منطقه کاهش سرعت ثانویه می شوند که در آن سرعت تسمه کاهش می یابد. لبه جلویی هر ورق به آرامی زیر لبه انتهایی ورق قبلی می لغزد و یک جریان زونا روی هم قرار می گیرد.
- تثبیت خلاء:محفظههای خلاء بالای سر یا زیر کمربند فشار منفی وارد میکنند تا ورقههای سبک وزن یا تاب خورده را صاف و ثابت نگه دارند.
- رسوب لایه کنترل شده:جریان زونا از دماغه تحویل میلغزد و به آرامی روی سکوی آسانسور یا پایه پالت چوبی میافتد.
- مربع سازی فعال پیوسته:پاروهای جانبی{0}}رانده شده توسط سروو، ضربههای جانبی پیوسته را روی لبههای شمع انجام میدهند در حالی که لبه جلویی جلویی روی پشتی موتوری قرار میگیرد و تراز را تا 1.0± میلیمتر قفل میکند.
- ردیابی ارتفاع و پله-پایین آوردن:حسگرهای لیزری عکس{0}}به طور مداوم تجمع پشته را اندازه میگیرند، و باعث میشوند که سکوی آسانسور با افزایشهای میکرو{1} صاف پایین بیاید تا ارتفاع افت ثابت حفظ شود (<50 mm).
- ماشه تکمیل پشته:پس از رسیدن به تعداد ورق برنامه ریزی شده یا محدودیت ارتفاع پشته (به عنوان مثال، 1800 میلی متر)، PLC اصلی دستور خودکار تغییر ترتیب-را آغاز می کند.
- قرار دادن انگشت گرفتن:انگشتهای رهگیری بادی با سرعت بالا در کمتر از 0.5 ثانیه به سمت جلو شلیک میکنند و ورقهای ورودی را بدون توقف خط موجدار میگیرند.
- تخلیه سریع پشته:آسانسور اصلی با سرعت 0.25 متر بر ثانیه به سرعت به سطح زمین فرود می آید. تخت های غلتکی یکپارچه فعال می شوند و پشته تمام شده را در کمتر از 6 ثانیه روی نوار نقاله حمل و نقل خروجی هدایت می کنند.
- بازنشانی پلت فرم و رزومه چرخه:سکوی آسانسور با سرعت زیاد بالا می رود، قسمت زیرین پشته موقتی را که توسط انگشتان نگهدارنده نگه داشته شده درگیر می کند و آن را کمی بلند می کند. انگشتان گیر جمع می شوند و عملکرد عادی انباشته شدن آسانسور را بازیابی می کنند.
6. مشخصات مهندسی و پارامترهای انتخاب
هنگام مشخص کردن یک پایینبند خودکار برای ارتقاء کارخانه موجدار یا نصب فیلد سبز، تیمهای مهندسی باید چندین پارامتر حیاتی را برای مطابقت با قابلیتهای ماشین با نیازهای تسهیلات ارزیابی کنند:
6.1 عرض کاری (فرمت ماشینی)
عرض دستگاه باید با حداکثر عرض تریم موجدار بالادست مطابقت داشته باشد یا بیشتر از آن باشد. عرضهای استاندارد رایج عبارتند از:
- 1800 میلیمتر (70 اینچ) و 2200 میلیمتر (86 اینچ):اندازههای استاندارد برای خطوط تبدیل با عرض متوسط-و موجدارهای میکرو{1} تخصصی.
- 2500 میلی متر (98 اینچ) و 2800 میلی متر (110 اینچ):قالبهای{0}}سنگین برای-کارخانههای تولید تخته کانتینر با حجم بالا.
- 3300 میلی متر (130 اینچ):فرمتهای فوقالعاده-برای موجدارهای بزرگ که ورقهای بستهبندی صنعتی با فرمت بزرگ- تولید میکنند طراحی شدهاند.
6.2 قابلیتهای چند{1}}برخی
موجدارهای مدرن مرتباً عرضهای سفارشی متعدد را در یک تار کاغذ اجرا میکنند. یک پایینپایه{1}}با عملکرد بالا باید دارای تقسیمکنندههای مجذور چند خطی مستقل (قابلیت انباشته شدن 2، 3 یا 4 بیرونی) با موقعیت عرضی موتوری برای کنترل جریانهای ورق تقسیمشده به طور همزمان باشد.
6.3 معماری درایو آسانسور: هیدرولیک در مقابل همه-درایو سروو
- بالابر قیچی هیدرولیک:از سیلندرهای هیدرولیک سنگین و واحدهای قدرت سیال استفاده می کند. ظرفیت باربری بسیار-با هزینه سرمایه اولیه کمتر را فراهم میکند، اما به نگهداری مداوم مایعات، مهار نشت روغن و نظارت بر دما نیاز دارد.
- همه-درایو مکانیکی سروو:از تسمههای زمانبندی سنگین- یا زنجیر بالابر که توسط سروو موتورهای AC دقیق هدایت میشوند، استفاده میکند. خطر آلودگی روغن را به صفر می رساند (برای تأسیسات بسته بندی مواد غذایی{2}} حیاتی است)، تا 35٪ انرژی الکتریکی کمتری مصرف می کند و دقت موقعیت یابی عالی را ارائه می دهد.

7. مدل توجیه مالی و هزینه کل 5 ساله مالکیت (TCO)
برای توجیه مخارج سرمایه ای (CapEx) برای یک بارانداز خودکار، مدیریت کارخانه باید یک مدل مالی دقیق ایجاد کند که منعکس کننده صرفه جویی مستقیم نیروی کار، کاهش ضایعات و توان عملیاتی توسعه یافته باشد.
7.1 مفروضات پایه کارخانه
- برنامه عملیاتی:2 شیفت در روز، 5 روز در هفته، 50 هفته در سال (4000 ساعت کار در سال).
- سرعت گلوگاه فعلی:سرعت موجدار به دلیل محدودیتهای تخلیه دستی 130 متر در دقیقه محدود شده است.
- ارسال-سرعت خودکارسازی:سرعت خط به 220 متر در دقیقه با یک downstacker درون خطی افزایش یافت.
- استخدام دستی:3 اپراتور تخلیه دستی در هر شیفت (6 اپراتور در مجموع در 2 شیفت) با هزینه کار کاملاً سنگین 30.00 دلار در ساعت برای هر اپراتور.
7.2 تفکیک اثرات مالی
کاهش مستقیم نیروی کار:
-
یک داون استکر خودکار تنها به 0.5 معادل اپراتور در هر شیفت نیاز دارد (یک سرپرست تنها دو خط خودکار مجاور را نظارت می کند).
-
ساعت های ذخیره شده سالانه:5 اپراتور x 2000 ساعت در سال=10000 ساعت کار مستقیم صرفه جویی در سال.
-
پس انداز مستقیم نیروی کار سالانه:10000 ساعت x 30 دلار در ساعت =300000 دلار در سال.
ضایعات مواد و کاهش عیوب:
-
حذف له شدن لبه و لکه جوهر، نرخ ضایعات ورق کارخانه را از 2.5٪ به 0.5٪ کاهش می دهد.
-
برای تأسیسات موجدار که تولید سالانه 5,000,000 دلار مواد خام تولید میکند، کاهش 2.0 درصدی ضایعات حاصل میشود.100000 دلار در سالدر لاینربورد صرفه جویی شده و هزینه های متوسط.
ارزش افزایش ظرفیت:
-
افزایش سرعت خط از 130 متر در دقیقه به 220 متر در دقیقه نشان دهنده افزایش 69 درصدی در کل تولید متر مربع بدون افزایش ردپای کارخانه یا اضافه کردن تجهیزات اولیه است.
مقایسه هزینه کل مالکیت 5 ساله (TCO).
|
دسته مالی |
عملیات انباشته دستی (مجموع 5 ساله) |
سیستم Downstacker خودکار (کل 5 ساله) |
|
سرمایه گذاری اولیه (CapEx) |
15000 دلار (میزهای اصلی گیر) |
260000 دلار (دستگاه کلید در دست و ورودی) |
|
هزینه های مستقیم نیروی کار (4 درصد تورم سالانه) |
$1,950,000 |
325000 دلار (نظارت اختصاص داده شده) |
|
ضایعات مواد و هزینه های نقص |
$625,000 |
$125,000 |
|
تعمیر و نگهداری پیشگیرانه و قطعات یدکی |
$20,000 |
$45,000 |
|
مصرف انرژی الکتریکی |
$10,000 |
$30,000 |
|
هزینه کل مالکیت 5 ساله (TCO) |
$2,620,000 |
$785,000 |
محاسبه دوره بازپرداخت:
-
CapEx سیستم کلید در دست: $260,000
-
پس انداز خالص عملیاتی سالانه:300,000 دلار (کار) + 100,000 دلار (ضایعات) - 9000 دلار (تفاوت تعمیر و نگهداری/انرژی) =391000 دلار در سال
-
دوره بازپرداخت ساده: $260,000 / $391,000 = 0.66 سال (تقریباً{1}} ماه)
8. یکپارچه سازی صنعت 4.0، استانداردهای ایمنی و نگهداری
دستیابی به قابلیت اطمینان عملیاتی درازمدت مستلزم ادغام downstacker در اکوسیستم دیجیتالی کارخانه و در عین حال حفظ پروتکل های ایمنی و نگهداری دقیق است:
8.1 سیستم های کنترل صنعتی و ارتباطات MES
downstacker های مدرن به عنوان گره های هوشمند در شبکه کارخانه عمل می کنند.
- پروتکل های فیلدباس:از طریق PROFINET، EtherNet/IP، یا EtherCAT با چاقوهای NC بالادست و کنترلکنندههای اصلی موجدار برای همگامسازی فوری سرعت تسمه در طول شتاب و کاهش سرعت خط، ارتباط برقرار میکند.
- تنظیم سفارش خودکار:مستقیماً با سیستم اجرایی تولید (MES) یا نرم افزار ERP کارخانه ادغام می شود. هنگامی که یک کار جدید شروع می شود، ارتفاع پشته، ابعاد ورق، پیکربندی خطوط چندگانه، و مقادیر سفارش را به صورت خودکار دانلود کنید و خطاهای تنظیم دستی اپراتور را حذف کنید.
- پایان{0}}از-ادغام خط:در حالی که پاییندستگاه درون خطی، انباشته شدن ورق با سرعت بالا را مستقیماً پشت چاقوی موجدار کنترل میکند، مدیران کارخانه با هدف اتوماسیون کامل تأسیسات میتوانند این فرآیند را با پاییندستی جفت کنند.سیستم های پالت سازی کارتن روباتیک در ایستگاه های بسته بندی جعبه نهایی
8.2 رعایت ایمنی (استانداردهای CE/OSHA)
از آنجا که پاییندستها شامل سکوهای آسانسور متحرک سنگین و اجزای مکانیکی با سرعت بالا-میشوند، سیستمهای ایمنی سختگیرانه اجباری هستند:
- پرده های نور ایمنی:پردههای نوری چند پرتویی، ناحیه تخلیه پشته را احاطه میکنند و اگر اپراتور انسانی محیط را بشکند، بهطور خودکار حرکت دستگاه را متوقف میکند.
- اینترلاک های ایمنی مکانیکی:هر زمان که پرسنل تعمیر و نگهداری به زیر قاب آسانسور وارد میشوند، دو قفل ایمنی سنگین{0} قیچی را قفل میکنند-سکوی آسانسور را به صورت مکانیکی بالا میبرند.
- E-توقف ادغام:مدارهای توقف اضطراری به حلقه رله ایمنی اصلی در سراسر خط موجدار متصل می شوند.
8.3 برنامه تعمیر و نگهداری پیشگیرانه ساختاریافته
یک برنامه نگهداری پیشگیرانه دقیق از خرابی غیرمنتظره جلوگیری می کند و طول عمر ماشین آلات را افزایش می دهد:
- بازرسی روزانه (سطح اپراتور):گرد و غبار و بقایای کاغذ را از روی سنسورهای ارتفاع نوری و صفحات بازتابنده لیزری با استفاده از هوای فشرده تمیز کنید. رگولاتورهای فشار پنوماتیک و جداکنندههای آب{1}}روغن را بررسی کنید.
- تعمیر و نگهداری هفتگی:کشش، ردیابی و سایش سطح تسمه های زونا و تسمه مکش خلاء را بررسی کنید. انباشته شدن گرد و غبار در داخل ریل های خطی مکانیزم مربعی-را منفجر کنید.
- تعمیر و نگهداری ماهانه:روی زنجیرههای محرک آسانسور، بوشهای محوری آسانسور-و بلوکهای یاتاقان اصلی-گریس با کارایی بالا بمالید. سطوح مایع هیدرولیک، اتصالات شلنگ و نشانگرهای فیلتر (برای مدل های هیدرولیک) را بررسی کنید.
- حسابرسی فصلی/سالانه:یک پشتیبان کامل از پروژه PLC انجام دهید. کالیبراسیون را در تمام محورهای رمزگذار سروو بررسی کنید، سایش ترمز موتورهای آسانسور را اندازه گیری کنید، و عملکرد صحیح همه اینترلاک های ایمنی و پرده های نور را بررسی کنید.
ارتقاء به یکورق موجدار اتوماتیک پایینیک گلوگاه شدید رسیدگی به مواد را به یک دارایی عملیاتی بسیار خودکار و با خروجی بالا تبدیل میکند. با حفظ یکپارچگی ساختاری ورق، محافظت از سطوح چاپ شده، و حفظ سرعت تولید مداوم در طول تغییرات سفارش، پاییندستهای مدرن خروجی تولید بینظیر و بازپرداخت سریع سرمایه را برای عملیات تبدیل موجدار مدرن ارائه میکنند.